
Ein automatisches Hochregallager nutzt die verfügbare Höhe, um große Warenmengen auf vergleichsweise geringer Grundfläche zu lagern. Je nach Artikelspektrum, Auftragsstruktur und geforderter Leistung kommen unterschiedliche Bauformen und Automatisierungslösungen infrage.
Klinkhammer plant und realisiert Hochregallager individuell nach Ihren Anforderungen. Das Spektrum reicht von ein- oder mehrfachtiefen Palettenlagern und Kanallagern bis zu Shuttle-Systemen, jeweils umsetzbar als Einbaulager oder Hochregallager in Silobauweise. Dabei werden Lagertechnik, Fördertechnik und Software zu einem abgestimmten Gesamtsystem verbunden.
Welche Bauform und Technik geeignet sind, hängt unter anderem von Lagergut, Artikelvielfalt, benötigter Kapazität und geforderter Leistung ab. Deshalb wird ein Hochregallager auf die jeweiligen Materialflüsse sowie die vor- und nachgelagerten Prozesse abgestimmt. Automatische Hochregallager eignen sich für unterschiedliche Aufgaben und Anforderungen, zum Beispiel als:
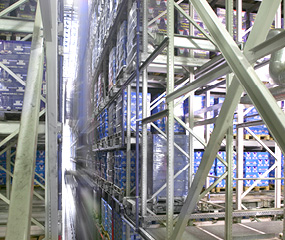
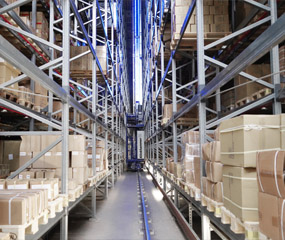
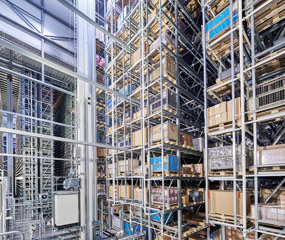
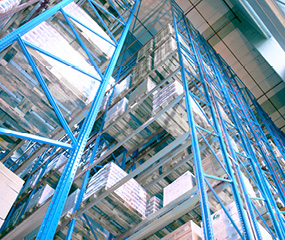
Ein Hochregallager (HRL) ist ein Lagersystem, das die verfügbare Gebäudehöhe für eine hohe Lagerkapazität und Raumausnutzung nutzt. In automatisierten Anlagen übernehmen Regalbediengeräte oder Shuttle-Systeme die Ein- und Auslagerung der Paletten. Die Steuerung erfolgt über Lagerverwaltungs- und Materialflusssysteme.
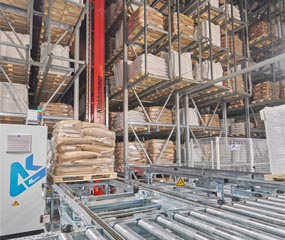
In einem automatischen Hochregallager werden Paletten über die Fördertechnik an das Lagersystem übergeben. Regalbediengeräte oder Shuttle-Systeme transportieren die Ladeeinheiten anschließend zu den vorgesehenen Lagerplätzen und lagern sie automatisch ein.
Die benötigten Fahraufträge erhalten die Geräte über das Lagerverwaltungs- und Materialflusssystem. Bei einer Auslagerung läuft der Prozess in umgekehrter Richtung: Die angeforderte Ware wird aus dem Regal entnommen und über die Fördertechnik beispielsweise zur Kommissionierung, Produktion oder zum Versand transportiert.
Lagertechnik, Fördertechnik, Steuerung und Software greifen dabei ineinander. So lassen sich Ein- und Auslagerungsprozesse automatisieren und die verfügbare Lagerkapazität effizient nutzen.
Welche Automatisierungslösung ist die richtige für mich?
Die passende Bauform hängt von Lagergut, Artikelvielfalt, verfügbarem Raum sowie den Anforderungen an Kapazität und Leistung ab. Auch bestehende Gebäude, Brandschutz und die Anbindung an Produktion, Kommissionierung oder Versand beeinflussen die Auswahl.
| Bauform | Besonders geeignet für | Kennzeichen |
|---|---|---|
| Paletten-Hochregallager | unterschiedliche palletierte Waren | ein-, zwei- oder dreifachtiefe Lagerung |
| Kanallager | hohe Mengen bei geringer Artikelvielfalt | hohe Lagerdichte durch mehrfachtiefe Kanäle |
| Paletten-Shuttle-System | hohe Leistungsanforderungen | modular und über zusätzliche Shuttles skalierbar |
| Stollenlager | manuelle Kommissionierung | Laufgänge im Regalstahlbau |
| Silolager | Neubau und große Bauhöhen | Regal trägt Dach und Fassade |
| Einbaulager | bestehende Gebäude und Hallen | Integration in vorhandene Flächen |
Paletten-Hochregallager werden entsprechend den Gewichten und Abmessungen der Ladeeinheiten ausgelegt. Abhängig von Artikelspektrum und Auftragsstruktur kann die Lagerung ein-, zwei- oder dreifachtief erfolgen. Auch Anforderungen des Brandschutzkonzepts, etwa Flächen für Sprinkler und Rohrleitungen, werden bei der Planung berücksichtigt.Alternativ kann bei Verwendung einer luftdichten Gebäudehülle auch mit Sauerstoffreduzierung (Inertisierung) im Hochregallager gearbeitet werden.
In einem Kanallager werden mehrere Paletten hintereinander in Lagerkanälen angeordnet. Kanalfahrzeuge übernehmen dort die Ein- und Auslagerung und können beispielsweise durch ein Regalbediengerät in den jeweiligen Kanal gebracht werden. Diese Bauweise ermöglicht eine hohe Raumausnutzung und eignet sich besonders für größere Mengen bei geringer Artikelvielfalt.
Bei einem automatisierten Paletten-Shuttle-System bewegen autonome Shuttles die Paletten innerhalb des Regals. Mehrere Fahrzeuge können gleichzeitig auf unterschiedlichen Ebenen arbeiten. Das System eignet sich deshalb besonders für hohe Leistungsanforderungen und lässt sich durch zusätzliche Shuttles skalieren. Zudem ist die Layoutgestaltung variabel hinsichtlich des Verhältnisses von Länge zu Breite. Sogar ein Versatz lässt sich damit realisieren.
Beim Stollenlager werden Laufgänge für die manuelle Kommissionierung direkt in den Regalstahlbau integriert. Die Paletten gelangen mit Flurförderfahrzeugen an die vorgesehenen Regalplätze. Diese Bauform kann beispielsweise mit einer Bahnhofskommissionierung für langsam drehende Artikel kombiniert werden.
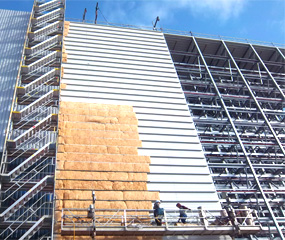
Bei einem Hochregallager in Silobauweise bildet die Stahlkonstruktion des Regals zugleich die tragende Unterkonstruktion für Dach und Fassade. Dadurch wird keine Halle für den Lagerbereich benötigt. Die Bauform eignet sich insbesondere für hohe, kompakte Lager und ermöglicht eine intensive Nutzung des verfügbaren Raums.
Ein Einbaulager wird in eine bestehende Halle integriert und an die vorhandenen räumlichen Bedingungen angepasst. Dadurch können bereits verfügbare Flächen genutzt und beispielsweise direkt an Produktion oder Versand angebunden werden. Je nach Konzept können Einbaulager automatisierte Hochregallager sein oder aber mit Flurförderfahrzeugen bedient werden.
Ein automatisches Hochregallager verbindet eine hohe Lagerdichte mit automatisierten Materialflüssen. Daraus ergeben sich insbesondere folgende Vorteile:
Hohe Raumausnutzung: Durch die Lagerung in großer Höhe, mehrfachtiefe Lagerung und im Vergleich zu manuellen Lagern schmale Bediengänge, lassen sich viele Paletten auf vergleichsweise geringer Grundfläche unterbringen. Waren können in die Höhe bis über 40 Meter gelagert werden.
Hohe Lagerkapazität: Aufgrund der Bauhöhe ist die Lagerkapazität pro Quadratmeter sehr hoch: ideal bei großen Lagermengen.
Weniger Kommissionierfehler: Bei Ware-zur-Person-Konzepten gelangt die benötigte Ware automatisiert zur Kommissionierung. Die Lagerverwaltungssoftware unterstützt die Prozessführung und reduziert manuelle Arbeitsschritte.
Hoher Durchsatz: Regalbediengeräte oder Shuttle-Systeme übernehmen Ein- und Auslagerungen automatisch. In Verbindung mit der Fördertechnik können Paletten schnell zwischen Lager, Kommissionierung, Produktion und Versand bewegt werden.
Effiziente Lösung bei Silolagern: Bei der Silobauweise trägt der Regalstahlbau zugleich Dach und Fassade. Dadurch lassen sich hohe und kompakte Lagergebäude schnell realisieren, ohne ein separates Hallentragwerk für den Lagerbereich zu errichten.
Ein automatisches Hochregallager bietet viele Vorteile, erfordert jedoch eine sorgfältige Planung. Vor der Investitionsentscheidung sollten insbesondere folgende Punkte berücksichtigt werden:
Hohe Anfangsinvestition: Automatisierte Hochregallager erfordern in der Regel eine höhere Investition als manuelle, staplerbediente Lager. Entscheidend ist deshalb, Investitions- und Betriebskosten über die geplante Nutzungsdauer zu betrachten.
Hohe Anforderungen an Planung und Bau: Bodenplatte, Brandschutz, Gebäudeschnittstellen und technische Anlagen müssen auf das Lagerkonzept abgestimmt werden. Eine frühzeitige Logistikplanung schafft dafür die notwendige Grundlage.
Regelmäßige Wartung: Regalbediengeräte, Fördertechnik und weitere technische Komponenten müssen regelmäßig gewartet werden. Störungen können die Verfügbarkeit einzelner Lagerbereiche beeinträchtigen.
Aufwendigere nachträgliche Anpassungen: Ein bestehendes automatisches Hochregallager lässt sich nicht beliebig verändern. Zukünftige Kapazitäts- und Leistungsanforderungen sollten deshalb bereits bei der Planung berücksichtigt werden.
Ob ein Hochregallager mit Regalbediengeräten oder einem Paletten-Shuttle-System ausgestattet wird, hängt von den Anforderungen an Leistung, Lagerdichte, Skalierbarkeit und Gebäudekubatur ab. Beide Systeme eignen sich auch für mehrfachtiefe Lagerung sowie für Kühl- und Tiefkühllager.
| Kriterium | Regalbediengerät (RBG) | Paletten-Shuttle-System |
|---|---|---|
| Investition | tendenziell geringer | tendenziell höher |
| Leistung | abhängig von den Doppelspielen des RBG | hohe Leistung durch parallel arbeitende Shuttles |
| Skalierbarkeit | begrenzt | durch zusätzliche Shuttles möglich |
| Layout | gassengebunden | flexiblere Kubatur möglich |
| Traglast | Im Standard bis zu 1,5 t, Sonderanwendungen möglich | bis zu 1,5 t |
| Mehrfachtiefe Lagerung | möglich | möglich |
| Kühl- und Tiefkühllager | geeignet | geeignet |
Ein Paletten-Shuttle-System ist besonders interessant, wenn ein hoher Durchsatz und eine flexible Skalierung gefragt sind. Ein Hochregallager mit Regalbediengerät setzt dagegen auf eine bewährte, gassengebundene Technik.
Die Lagerverwaltungssoftware KlinkWARE® koordiniert Bestände, Lagerplätze und Aufträge im Hochregallager. Sie steuert die Ein-, Aus- und Umlagerung und sorgt dafür, dass Paletten entsprechend den definierten Lagerstrategien den passenden Stellplätzen zugeordnet werden. Dabei können unterschiedliche Palettentypen, Höhen und Lagerplatztypen berücksichtigt werden.
Mit KlinCONTROL® für die Anlagensteuerung und KlinkVISION® für Diagnose und Visualisierung ergänzt Klinkhammer die Lagerverwaltung um weitere Softwarebausteine für den automatisierten Betrieb.
Auch die angebundene Technik wird in die Prozesse integriert. Dazu gehören Regalbediengeräte mit unterschiedlichen Lastaufnahmemitteln sowie ein- oder mehrfachtiefe Lager und Kanallager.
Damit unterstützt die Software nicht nur die Verwaltung des Lagers, sondern auch einen abgestimmten Materialfluss zwischen Lagerung, Kommissionierung und den angebundenen Bereichen.
Welches Hochregallager zu Ihren Anforderungen passt, entscheidet sich nicht allein anhand der Lagerkapazität. Artikelstruktur, Materialfluss, benötigte Leistung, verfügbare Fläche und die Anbindung an bestehende Prozesse müssen gemeinsam betrachtet werden.
Klinkhammer begleitet Ihr Projekt von der herstellerneutralen Logistikplanung bis zur Realisierung. Unterschiedliche Lager- und Automatisierungskonzepte werden anhand der tatsächlichen Anforderungen neutral bewertet und gegenübergestellt. Anschließend plant Klinkhammer die Vorzugsvariante mit dem technischen Know-how aus zahlreichen Realisierungsprojekten im Detail aus und unterstützt bei der Abstimmung der Schnittstellen mit dem Bauplaner.
Als Systemintegrator verbindet Klinkhammer Lager- und Fördertechnik mit eigener Steuerungs- und Softwarekompetenz zu einem Gesamtsystem. Dabei fließt die Erfahrung aus Planung, Anlagenbau, Inbetriebnahme, Service und Retrofit bereits in die Entwicklung des Konzepts ein.


Cookie Einstellungen